行業新聞

復合材料模壓成型:工藝優化與工裝解決方案
復合材料模壓成型廣泛用于制造結構、汽車、電氣、交通運輸、農業和工業復合材料部件。然而,穩定的模壓成型生產不僅僅取決于對材料坯料施加熱量和壓力。
最終制件受到材料行為、坯料放置、模具溫度、壓力、合模速度、排氣、剪切邊設計、工裝精度、模具剛性和壓機能力之間相互作用的影響。
因此,復合材料模壓成型應被視為一個集成的制造系統,而不僅僅是簡單的合模操作。
MDC 正是從這種面向過程的視角來處理壓縮工裝。目標是開發能夠支持可預測材料流動、受控熱行為、有效排氣、精確邊緣控制、尺寸穩定性和可重復生產的工裝。
什么是復合材料模壓成型?
復合材料模壓成型是一種制造工藝,將復合材料放入或置于模具型腔中,并在受控壓力和溫度下成型。
根據材料體系的不同,該工藝可涉及熱固性固化或熱塑性熔融和固結。常用于模壓成型的復合材料包括SMC、BMC、GMT、LFT、碳纖維復合材料及其他增強熱固性或熱塑性材料。
盡管基本原理很簡單,但工業生產需要材料、模具和壓機之間的緊密協調。
- 材料:控制流動行為、粘度、纖維運動和固化或固結特性。
- 模具:控制幾何形狀、傳熱、排氣、飛邊、尺寸精度和脫模。
- 壓機:控制合模運動、壓力、開模和工藝可重復性。
因此,最終復合材料制件的質量由這三個系統的綜合行為決定。
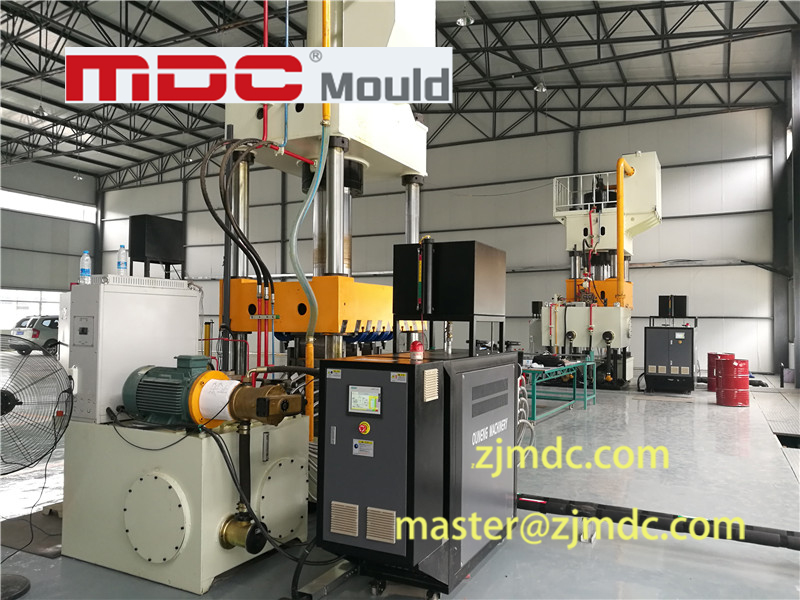
為什么復合材料模壓成型需要工藝與工裝集成
模壓模具不是制造過程中的獨立部件。其幾何形狀直接影響材料如何移動、空氣如何排出、熱量如何傳遞以及壓力如何分布。
例如,模具溫度不均勻會導致型腔各處材料粘度不同。這會改變填充行為,并導致不均勻收縮或翹曲。
同樣,排氣不足會在料流前沿匯合處困住空氣。剪切邊間隙過大會增加飛邊,而間隙過小則會增加纖維損傷或工裝干涉。
這形成了一種直接的工程關系:
材料行為 → 工藝條件 → 模具響應 → 制件質量 → 生產穩定性
因此,大成從機械和工藝兩個角度評估壓縮工裝。
大成復合材料模壓成型工藝與工裝優化矩陣
以下矩陣總結了模壓成型工藝控制、常見缺陷和工裝工程解決方案之間的一些重要關系。實際規格根據制件幾何形狀、材料配方、增強材料含量、產量、壓機特性和項目要求確定。
| 工藝支柱 | 常見缺陷 | 大成工裝解決方案 |
|---|---|---|
|
熱控制 模具溫度平衡 |
較大的模具表面溫差可能導致翹曲、不均勻收縮、固化不一致和尺寸變化。 | 可根據模具結構設計優化的油加熱通道布局和深孔加熱回路。對于適用的工裝項目,模具表面溫度變化可控制在約±1.0°C,具體取決于模具和工藝要求。 |
|
剪切邊間隙 邊緣配合 |
剪切邊區域周圍出現過多飛邊、纖維撕裂、纖維拔出或局部模具干涉。 | 采用垂直剪切邊的精密配合來控制材料溢出并提高邊緣一致性。對于適用項目,間隙可根據材料、制件幾何形狀和工裝要求控制在約0.02 mm–0.04 mm范圍內。 |
|
排氣與空隙控制 空氣排出 |
夾氣、燒焦痕跡、局部缺料、內部空隙和材料填充不完全。 | 可在模具設計中加入多級階梯式排氣通道。當傳統排氣無法提供足夠空氣排出時,關鍵區域還可評估采用真空輔助排氣。 |
|
壓力與脫氣 壓機運動控制 |
內部孔隙、脫氣不完全、玻璃纖維分布不均或固結不一致。 | 模具可與液壓壓機協調,以支持受控的微開/脫氣行程序列。對于適用應用,可將4000噸壓縮壓機等壓機能力納入工藝開發策略。 |
|
工裝壽命 耐磨性 |
由SMC和GMT等高玻璃含量材料引起的模具型腔磨損,可能在生產周期中影響尺寸穩定性和表面質量。 | 磨損關鍵部件可使用H13 / 1.2344等硬化工具鋼。在應用指定情況下,可選擇硬化材料和表面處理以提高對磨蝕性復合材料的抵抗能力,適用項目規格硬度約為HRC 48–52,硬鉻層約為0.03 mm。 |
該矩陣提供了一種實用方法,將可見的成型缺陷與應調查的工藝變量和工裝特征聯系起來。工程師不必獨立處理每個缺陷,而是可以利用工藝條件、材料行為和模具設計之間的關系來識別根本原因。
材料流動:復合材料模壓成型的核心挑戰
材料流動是模壓成型中最重要的變量之一。當模具閉合時,材料坯料在壓力下通過型腔擴展。
由此產生的流動模式取決于:
- 材料粘度;
- 模具溫度;
- 坯料尺寸;
- 坯料位置;
- 坯料幾何形狀;
- 纖維取向;
- 型腔幾何形狀;
- 筋和凸臺結構;
- 合模速度;
- 施加壓力。
如果材料流動控制不當,即使最終模具尺寸準確,也可能出現多種缺陷。
潛在問題包括纖維運動、局部富樹脂區域、填充不完全、類似熔接線的流動界面、空隙、表面變化和尺寸不穩定。
這就是為什么模壓模具設計應在加工完成之前考慮預期的流動路徑。
坯料設計和放置直接影響模具填充
材料坯料的初始位置和形狀會強烈影響復合材料填充模具型腔的方式。
坯料過小可能導致填充不完全。坯料過大可能增加飛邊或需要過度的材料運動。不適當的坯料位置也可能導致流動前沿不平衡。
對于復雜部件,坯料放置因此應與以下因素一起考慮:
- 型腔幾何形狀;
- 材料流動距離;
- 筋和深特征;
- 排氣位置;
- 分型線設計;
- 預期壓力分布。
了解這些相互作用的工裝供應商可以在設計階段更早地識別潛在的流動相關問題。
熱控制:為什么模具溫度均勻性很重要
溫度控制是復合材料模壓成型的關鍵部分,因為模具既執行成型功能,又執行熱管理功能。
對于熱固性復合材料,溫度影響樹脂粘度和固化行為。對于熱塑性復合材料,溫度影響熔融、固結和材料流動性。
因此,重要的工程目標不僅僅是指定單一模具溫度,而是在工裝功能區域建立足夠均勻和可重復的熱場。
加熱通道布局如何影響模具性能
位置不當的加熱通道會產生局部熱點和冷區。嵌件、筋、深型腔和厚模具截面周圍熱質量差異會進一步增加熱變化。
大成根據模具幾何形狀和熱要求評估加熱通道布置。在適用情況下,可布置油加熱系統和深孔回路以改善熱量分布。
對于需要嚴格熱控制的項目,目標應通過工程分析和試模驗證來確定,而不是根據單一機器設定值假設。
壓力和合模速度:壓力越大并不總是意味著制件越好
模壓成型需要足夠的壓力來固結材料并再現型腔幾何形狀。然而,簡單地增加壓力并不會自動提高制件質量。
過大或時機不當的壓力會影響材料運動、飛邊、纖維取向、模具載荷和設備要求。
合模速度也很重要,因為材料需要在空氣從型腔排出的同時流動。
因此,合適的工藝窗口應考慮:
- 初始合模;
- 材料流動;
- 空氣排出;
- 壓力建立;
- 最終固結;
- 固化或冷卻;
- 脫模。
模具設計必須支持所需序列,而不是假設僅靠壓力就能補償不良流動或排氣。
模壓成型中的排氣和空隙控制
模具型腔內滯留的空氣可能成為復合材料制件缺陷的主要來源。
在合模過程中,材料逐漸占據型腔。如果空氣無法通過適當路徑排出,可能會被困在流動前沿之間或局部幾何特征內部。
典型癥狀包括:
- 表面空隙;
- 燒焦痕跡;
- 內部孔隙;
- 局部缺料;
- 表面缺陷;
- 填充不一致。
多級排氣設計
模壓模具可能需要不止一個簡單的排氣槽。根據制件幾何形狀,階梯式或多級排氣可以在限制不必要材料溢出的同時提供受控的空氣排出。
排氣位置應根據預期材料流動前沿和空氣最可能積聚的區域進行評估。
真空輔助排氣
對于特別具有挑戰性的幾何形狀,可考慮將真空輔助排氣作為額外的工藝工具。
其應用取決于材料體系、型腔配置、表面要求、生產周期和預期空氣排出行為。
重要原則是排氣應圍繞材料流動進行設計,而不是事后添加。
脫氣行程:將模具設計與壓機控制連接起來
一些復合材料模壓成型應用受益于成型周期中的受控脫氣。
受控的微開運動可以在最終固結之前暫時為滯留空氣創建逸出路徑。時機和行程必須與材料粘度、模具溫度、壓力和坯料放置協調。
這意味著脫氣行程不僅僅是壓機參數。模具還必須設計成能夠承受所需運動,同時保持對齊、邊緣控制和最終尺寸精度。
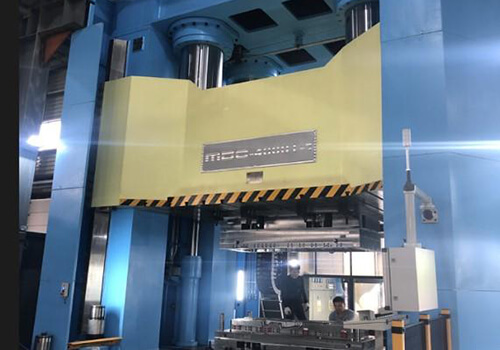
大成可在工裝開發過程中考慮模具結構與壓機運動之間的關系,特別是對于空氣排出和固結具有挑戰性的大型復合材料部件。
剪切邊間隙和飛邊控制
飛邊是模壓成型中的常見問題,但過多飛邊不應自動視為材料問題。
分型線、剪切邊、模具配合、型腔壓力、材料坯料和合模條件都會影響材料從型腔溢出的量。
正確設計的剪切邊在成型區域和多余材料之間提供受控界面。
為什么剪切邊精度很重要
如果間隙過大,可能會產生過多飛邊。如果間隙過小,模具可能經歷過度干涉,并可能損壞纖維或增加局部磨損。
對于合適的工裝項目,大成可根據嚴格的特定項目要求精密配合垂直剪切邊。對于適用應用,可指定約0.02 mm–0.04 mm的間隙范圍,但正確值必須根據材料、制件幾何形狀、模具結構和生產要求確定。
高玻璃含量復合材料的工裝材料選擇
SMC 和 GMT 可含有大量玻璃纖維增強材料。因此,反復生產循環會使模具表面遭受磨蝕性磨損。
工具鋼選擇應考慮:
- 材料磨蝕性;
- 產量;
- 所需工裝壽命;
- 表面光潔度;
- 尺寸穩定性;
- 修復要求;
- 熱處理要求。
對于磨損關鍵部件,可考慮使用 H13 / 1.2344 硬化工具鋼。根據項目情況,可應用熱處理和表面處理以提高對磨蝕性復合材料的抵抗能力。
典型項目規格可能包括約HRC 48–52硬度和約0.03 mm硬鉻層,具體取決于實際工裝設計和客戶要求。
模具設計如何影響復合材料成型質量
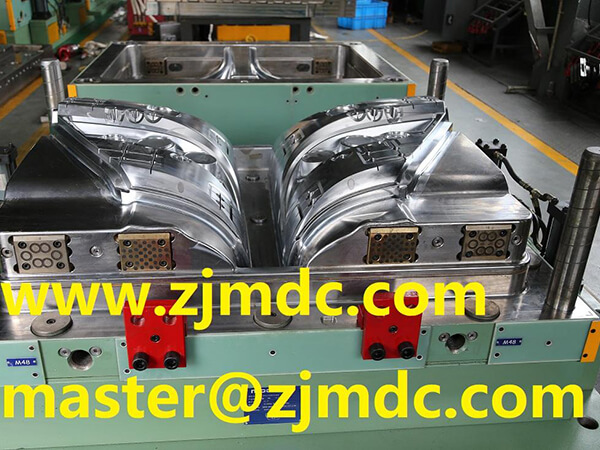
模具幾何形狀必須再現最終制件,同時還要允許材料流動、空氣排出、熱量傳遞以及成品制件取出。
重要設計領域包括:
- 分型線位置;
- 剪切邊幾何形狀;
- 拔模角;
- 筋和凸臺過渡;
- 排氣通道;
- 加熱回路;
- 冷卻或熱管理特征;
- 模具支撐結構;
- 嵌件設計;
- 脫模系統。
這些特征中的每一個都會影響生產性能。因此,模壓模具優化應作為完整系統進行,而不是一次優化一個幾何特征。
材料流動與工裝:因果視角
| 材料或工藝條件 | 可能結果 | 工裝考慮 |
|---|---|---|
| 高材料粘度 | 填充時間較長或填充不完全 | 溫度分布、流動路徑、坯料放置 |
| 坯料位置不平衡 | 流動前沿不均勻 | 坯料策略、型腔幾何形狀、排氣 |
| 復雜筋和深特征 | 局部空氣滯留或填充困難 | 局部排氣和材料流動分析 |
| 模具溫度不均勻 | 型腔各處材料行為不同 | 加熱通道布置和熱平衡 |
| 壓力過大 | 飛邊、材料位移、不必要的模具載荷 | 壓力分布和剪切邊設計 |
| 高玻璃纖維含量 | 工裝磨損增加 | 工具鋼、硬度、表面處理 |
SMC 模壓成型:材料與工裝相互作用
SMC 模壓成型廣泛用于工業復合材料部件,因為它可以將相對較高的生產效率與復雜幾何形狀和可重復的尺寸控制結合起來。
然而,該材料含有短切增強材料和樹脂,因此其流動行為受坯料幾何形狀、溫度、壓力和型腔形狀影響。
因此,模壓模具必須支持:
- 受控材料流動;
- 有效空氣排出;
- 均勻加熱;
- 受控飛邊;
- 可重復固結;
- 穩定脫模。
這就是為什么 SMC 工裝應結合對材料實際生產行為的理解來開發。
BMC 模壓成型需要不同的工藝視角
BMC 也通常通過模壓成型加工,但其材料形式和流動行為與 SMC 不同。
BMC 通常作為團狀模塑料處理,這改變了材料放置、流動、排氣和型腔填充的考慮方式。
因此,為一種復合材料開發的工裝概念不應在沒有工藝評估的情況下自動轉移到另一種材料。
同樣的原則適用于 GMT、LFT、碳纖維復合材料和其他增強材料。工裝幾何形狀必須與材料的特定加工行為兼容。
大型復合材料模具帶來額外的工程挑戰
大型模壓模具引入了額外的機械和熱考慮。
隨著模具尺寸增加,保持均勻溫度變得更加困難。模具重量增加,加工要求更高,結構剛性變得越來越重要。
因此,大型工裝必須從以下方面進行評估:
- 模具撓度;
- 壓機壓板兼容性;
- 起吊和搬運;
- 加工精度;
- 加熱回路分布;
- 裝配精度;
- 檢驗可及性;
- 維護要求。
對于大型模壓模具,制造過程本身成為工程挑戰的一部分。
如何優化模壓成型工藝
模壓成型工藝優化應遵循結構化方法,而不是在生產試模中隨機更改多個變量。
1. 了解材料
確定材料系列、增強類型、纖維含量、加工溫度、粘度行為、固化或固結特性以及所需表面質量。
2. 分析制件幾何形狀
識別薄壁區域、厚壁區域、筋、凸臺、深特征、交叉點、急劇過渡和潛在空氣滯留區域。
3. 定義材料坯料策略
根據預期填充行為確定適當的坯料尺寸、形狀、坯料數量和初始放置。
4. 開發熱系統
圍繞型腔幾何形狀和所需工藝溫度設計加熱通道。避免僅依賴機器設定值而不評估實際模具表面溫度分布。
5. 開發排氣系統
確定空氣可能積聚的位置并提供合適的排氣路徑。對于困難幾何形狀,評估階梯式排氣或真空輔助解決方案。
6. 建立壓力和合模序列
定義合模速度、壓力建立、脫氣、最終固結和固化或冷卻之間的關系。
7. 通過模具試模驗證
使用試模驗證填充行為、飛邊、表面質量、尺寸精度、溫度分布和生產可重復性。
數字化工藝監控可提高生產穩定性
現代模壓成型越來越依賴工藝數據,而不僅僅是操作員經驗。
重要參數可包括:
- 模具溫度;
- 壓機壓力;
- 合模位置;
- 合模速度;
- 循環時間;
- 脫氣序列;
- 材料坯料信息;
- 制件檢驗結果。
當工藝數據與工裝設計連接時,可以更系統地調查反復出現的缺陷。
例如,如果尺寸變化反復出現在同一位置,工程師可以將缺陷位置與局部加熱回路、型腔剛度、壓力分布或材料流動路徑進行比較。
模具精度和生產效率必須平衡
高加工精度很重要,但僅靠精度并不能保證生產穩定性。
模具可以滿足 CAD 尺寸,但如果存在以下情況,仍可能遇到生產問題:
- 熱分布不一致;
- 排氣不足;
- 材料流動平衡不良;
- 剪切邊設計不正確;
- 模具剛度不足;
- 壓機序列與工裝不兼容。
因此,實際目標是將幾何精度與工藝功能性結合起來。
復合材料模壓成型的應用
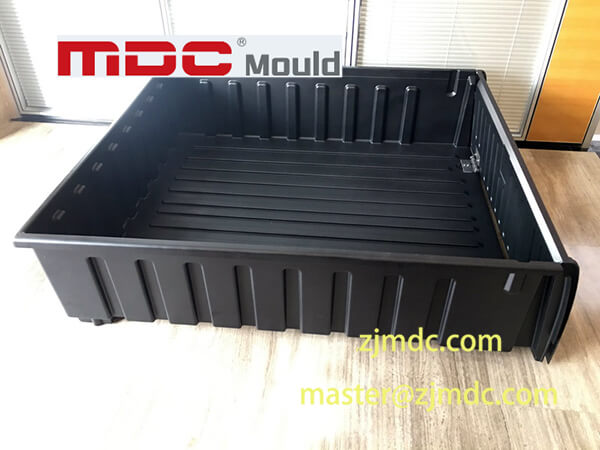
復合材料模壓成型可應用于廣泛的工業部件,其中重量、尺寸穩定性、機械性能、表面質量、耐腐蝕性、電絕緣性或生產效率很重要。
典型應用領域包括:
- 汽車部件;
- 商用車部件;
- 電氣外殼;
- 工業設備外殼;
- 農業機械部件;
- 交通運輸部件;
- 基礎設施部件;
- 大型復合材料結構件。
適當的模壓成型工藝取決于材料、幾何形狀、產量、性能要求和可用壓機設備。
什么使模壓模具具備生產就緒條件?
生產就緒的模壓模具應滿足的不僅僅是尺寸檢驗要求。
完整的工裝評估應考慮:
| 評估領域 | 關鍵問題 |
|---|---|
| 尺寸精度 | 型腔是否再現所需制件幾何形狀和公差? |
| 熱性能 | 模具能否保持所需溫度分布? |
| 材料流動 | 型腔是否支持可預測的填充行為? |
| 排氣 | 滯留空氣能否排出而不造成過多材料損失? |
| 剪切邊 | 能否控制飛邊而不損壞材料或模具? |
| 結構剛性 | 模具能否在生產壓力下保持幾何形狀? |
| 耐磨性 | 關鍵表面能否承受預期生產周期? |
| 脫模 | 成品部件能否取出而不造成表面或尺寸損傷? |
大成的復合材料壓縮工裝方法
大成圍繞制件幾何形狀、材料行為、模具結構、熱控制和壓機條件之間的關系開發復合材料壓縮工裝。
目標是確保模具不僅作為制造部件是精確的,而且作為完整生產系統的一部分具有功能性。
大成的制造能力包括用于復雜和大型工裝的FIDIA 五軸 CNC 加工。對于合適項目,加工能力可達約6 × 4 米。
大型和重型工裝還需要適當的搬運、裝配、檢驗和生產計劃。這些因素在工裝開發期間考慮,而不是僅作為加工后活動處理。
整體工作流程可包括:
- 制件和材料評審
- 工裝概念開發
- 材料流動和工藝考慮
- 加熱和排氣設計
- 工具鋼和表面處理選擇
- 精密 CNC 加工
- 模具裝配和配合
- 試模
- 尺寸和外觀檢驗
- 工裝優化和最終驗證
復合材料模壓模具項目所需信息
為了獲得準確的工裝方案,模壓模具制造商應收到的不只是 3D CAD 模型。
重要項目信息包括:
- 3D CAD 模型和 2D 工程圖紙;
- 材料類型和等級;
- SMC、BMC、GMT、LFT、碳纖維或其他復合材料規格;
- 纖維含量和增強結構(如適用);
- 目標產量;
- 所需循環時間;
- 壓機尺寸和可用噸位;
- 加熱介質;
- 所需成型溫度;
- 表面光潔度要求;
- 尺寸公差;
- 預期模具壽命;
- 特殊排氣要求;
- 真空要求(如適用);
- 修邊和嵌件要求。
這些輸入定義得越準確,工裝設計就越能圍繞實際生產過程有效開發。
常見模壓成型問題及工程應對
| 觀察問題 | 潛在原因 | 工程方向 |
|---|---|---|
| 翹曲 | 溫度不均勻、收縮、壓力分布或模具撓度 | 審查熱平衡、模具剛度、材料流動和工藝參數 |
| 飛邊過多 | 分型線間隙、剪切邊設計、坯料體積、壓力 | 審查剪切邊幾何形狀和材料約束 |
| 纖維拔出 | 剪切邊相互作用不當或機械干涉過大 | 審查邊緣間隙和局部工裝幾何形狀 |
| 燒焦痕跡 | 滯留空氣和排氣不足 | 審查排氣位置、排氣深度和空氣排出策略 |
| 內部空隙 | 脫氣不完全或流動前沿匯合不利 | 審查坯料放置、排氣、壓力序列和脫氣 |
| 表面質量不均勻 | 溫度變化、材料分布、模具表面狀況 | 審查熱系統、型腔光潔度、材料流動和工裝狀況 |
| 尺寸變化 | 熱不穩定、模具撓度、工藝條件不一致 | 審查模具剛性、熱平衡、壓力和工藝可重復性 |
| 工裝磨損加速 | 高玻璃纖維含量和反復生產循環 | 審查鋼種、硬度、表面處理和可更換磨損部件 |
復合材料模壓成型的未來發展
復合材料模壓成型的發展越來越側重于工藝集成,而不僅僅是增加壓機力或加工精度。
未來工裝開發預計將更加重視:
- 更精確的熱管理;
- 自動化材料處理;
- 受控坯料放置;
- 實時工藝監控;
- 數字化工藝記錄;
- 先進排氣和真空系統;
- 耐磨工裝表面;
- 大型復合材料制件的更高可重復性。
隨著復合材料應用要求越來越高,模具制造商不僅需要考慮模具加工精度,還要考慮其控制整個成型過程的有效性。
常見問題:復合材料模壓成型與工裝
什么是復合材料模壓成型?
復合材料模壓成型是一種制造工藝,其中復合材料在模具內受控的熱量和壓力下成型。它用于 SMC、BMC、GMT、LFT 和其他增強復合材料體系等材料。
為什么模具溫度在模壓成型中很重要?
模具溫度影響材料粘度、流動、固化或固結、表面質量和尺寸穩定性。溫度分布不均勻會導致同一部件不同區域的材料行為不同。
排氣如何影響模壓成型制件?
排氣在合模過程中為空氣和揮發分提供逸出路徑。排氣不良會導致滯留空氣、空隙、燒焦痕跡、表面缺陷和填充不完全。
模壓模具中的剪切邊是什么?
剪切邊是一種受控工裝特征,用于管理模壓成型部件選定區域周圍的多余材料和飛邊。其間隙必須與材料、制件幾何形狀和生產要求匹配。
SMC 模具可以使用真空輔助排氣嗎?
可以。對于傳統排氣無法提供足夠空氣排出的 SMC 應用,可考慮真空輔助排氣。其應用取決于制件幾何形狀、材料行為、型腔配置和生產要求。
哪種模具鋼適用于高玻璃含量復合材料?
對于磨損關鍵模具部件,可考慮 H13 / 1.2344 等硬化工具鋼。鋼種、硬度、熱處理和表面處理應根據材料成分、產量、預期磨損和工裝壽命要求選擇。
如何減少模壓成型缺陷?
缺陷減少通常需要綜合審查材料準備、坯料放置、模具溫度、壓力、合模速度、排氣、剪切邊設計、模具剛性和工裝精度。僅更改一個工藝參數可能無法解決實際根本原因。
為什么模具設計會影響復合材料流動?
模具幾何形狀決定可用流動路徑、型腔限制、壓力分布、排氣位置和材料約束。因此,制件幾何形狀和工裝設計直接影響復合材料填充型腔的方式。
請求模壓模具時應提供哪些信息?
重要信息包括制件 CAD 數據、材料規格、增強材料含量、產量、循環時間目標、壓機規格、溫度要求、表面要求、尺寸公差、工裝壽命預期,以及排氣、真空、修邊或嵌件的任何特殊要求。
結論
復合材料模壓成型是一種材料行為、熱管理、壓力控制、排氣和工裝幾何形狀持續相互作用的工藝。
因此,面向生產的模壓模具需要提供的不僅僅是精確的型腔尺寸。它應支持可預測的材料流動、穩定的熱行為、有效的空氣排出、受控飛邊、足夠的結構剛性以及對長期磨損的適當抵抗能力。
工程關系可總結為:
材料 → 流動 → 溫度 → 壓力 → 排氣 → 工裝 → 制件質量 → 生產穩定性
大成將這種集成方法應用于復合材料壓縮工裝,結合工裝工程、精密 CNC 加工、模具制造、工藝考慮和試模驗證,以支持要求嚴苛的工業模壓成型應用。