公司新聞

熱塑性復合材料成型:制造與模具解決方案
熱塑性復合材料正日益受到汽車和工業制造領域的關注,因為它將纖維增強材料與聚合物基體相結合,這種基體在加熱時可以軟化,冷卻后又能固化。根據材料體系和部件設計的不同,這些復合材料可以支持輕量化結構、集成式零件架構、自動化生產以及材料回收。
然而,熱塑性復合材料的產業化不僅僅需要選擇合適的樹脂和增強材料。制造商必須協調材料準備、加熱、成型、固結、冷卻、尺寸控制和生產自動化。模具系統必須從一開始就圍繞這些要求進行設計。
對于像大成這樣的復合材料模具制造商而言,工程挑戰在于將材料和部件要求轉化為能夠支持可重復成型條件、可靠零件質量和實際生產效率的模具。
本文將探討熱塑性復合材料成型的工作原理、它與熱固性復合材料加工的區別,以及模具設計如何影響從材料開發到可規模化汽車制造的轉變。
1. 什么是熱塑性復合材料成型?
熱塑性復合材料成型是一類用于將纖維增強熱塑性材料成型為成品部件的制造工藝。該材料通常由熱塑性聚合物基體與玻璃纖維、碳纖維或其他合適的增強材料增強而成。
與在加工過程中發生不可逆固化反應的熱固性基體不同,熱塑性基體通常可以通過加熱軟化并通過冷卻固化。具體的加工窗口取決于聚合物、增強結構、部件幾何形狀和所選制造工藝。
常見的熱塑性基體材料包括:
- 聚丙烯(PP): 用于許多汽車和工業應用,這些應用需要在成本、重量和可加工性之間取得平衡。
- 聚酰胺(PA): 用于需要特定機械性能和耐熱性組合的應用。
- 聚醚醚酮(PEEK): 一種高性能聚合物,用于具有苛刻溫度和化學要求的專業應用。
- 其他工程熱塑性塑料: 根據所需性能、制造工藝和應用環境進行選擇。
這些基體可以與短纖維、連續纖維、機織物、非織造氈或其他增強結構相結合。由此產生的材料形式決定了它應如何在模具內被加熱、定位、固結和成型。
2. 熱塑性與熱固性復合材料:制造差異
熱塑性和熱固性復合材料并非在所有應用中都是相互競爭的材料類別。每種材料都有其特定的優勢、加工要求和局限性。適當的選擇取決于零件的結構功能、生產量、操作環境、成本目標和報廢策略。
| 比較因素 | 熱塑性復合材料 | 熱固性復合材料 |
|---|---|---|
| 基體行為 | 加熱時軟化,冷卻時固化,受聚合物特性影響 | 通常在固化過程中形成交聯網絡 |
| 主要工藝要求 | 加熱、成型、固結和受控冷卻 | 材料流動、模具加熱、固化和受控脫模 |
| 周期時間考量 | 可支持短周期,取決于加熱和冷卻要求 | 周期時間取決于固化動力學、零件厚度和熱管理 |
| 連接選項 | 某些兼容體系可以焊接或熱連接 | 粘接和機械緊固是常見選項 |
| 再加工潛力 | 某些材料流可以重新熔融和再加工,但性能可能發生變化 | 交聯后通常無法進行常規再熔融 |
| 模具優先事項 | 溫度均勻性、固結、冷卻和尺寸穩定性 | 溫度控制、材料流動、排氣、固化和溢料控制 |
熱塑性加工并不自動保證更低的生產成本或更容易回收。加熱能耗、冷卻時間、設備投資、材料價格、纖維結構和部件復雜性都會顯著影響最終經濟性。
同樣,當其既有的材料性能、加工路線、認證歷史或結構性能更適合應用時,熱固性復合材料可能仍然是更好的解決方案。
3. 為什么汽車制造商正在探索熱塑性復合材料
汽車制造商面臨著多項同時存在的要求:減輕車輛質量、保持結構性能、提高制造產量、集成多種功能以及控制總部件成本。
當材料選擇和部件設計與預期生產系統保持一致時,熱塑性復合材料可以有助于實現這些目標。
3.1 輕量化結構設計
纖維增強使工程師能夠通過材料選擇、纖維取向、局部增強和部件幾何形狀來定制機械性能。
工程師不應僅按重量基礎替換金屬部件,而需要比較完整的部件架構。加強筋幾何形狀、局部厚度、安裝特征、載荷路徑、連接方法和制造約束都會影響復合材料解決方案是否能提供有意義的優勢。
對于結構汽車應用,設計必須針對實際載荷工況、沖擊要求、疲勞條件和環境暴露進行驗證。
3.2 功能集成
熱塑性復合材料零件可以將安裝特征、加強筋、局部增強和選定的連接特征集成到一個固結部件中。
在設計允許多個零件或工序合并的情況下,功能集成可以減少裝配工作和獨立部件的數量。然而,這種優勢取決于部件架構以及集成設計在成型、檢測和維修方面是否仍然實用。
3.3 大批量制造潛力
熱塑性工藝可以適用于需要可重復周期和自動化材料處理的應用。根據材料形式,生產可能涉及預熱、模壓成型、注塑成型、包覆成型或多種工藝的組合。
對于大批量項目,模具必須支持預期的周期順序,并在重復生產周期中保持零件一致性。因此,在最終確定生產模具之前,應根據目標產量、設備布局和檢測要求評估模具概念。
4. 熱塑性復合材料制造工藝
不同的熱塑性復合材料需要不同的加工路線。工藝選擇決定了材料如何進入模具、增強材料如何分布以及需要哪些模具特征。
4.1 熱塑性模壓成型
在熱塑性模壓成型中,將準備好的料坯或預熱復合材料坯料放入模具中,并在壓力下成型。根據所選工藝,材料必須在成型前或成型過程中達到合適的加工條件。
然后模具施加所需的成型壓力并支持固結。在零件能夠脫模之前必須管理冷卻,同時保持所需的幾何形狀。
重要的模具考慮因素包括:
- 料坯位置和取向。
- 加熱方法和溫度分布。
- 合模順序和壓力施加。
- 空氣排出和材料包容。
- 冷卻行為和尺寸穩定性。
- 脫模策略和零件處理。
當部件需要相對較大的投影面積、增強片材或受益于壓縮成型的幾何形狀時,熱塑性模壓成型特別相關。
4.2 纖維增強熱塑性塑料注塑成型
注塑成型通常用于含有短纖維或其他合適增強形式的熱塑性材料。材料被塑化并注入閉合的模具型腔中。
對于增強材料,模具設計必須考慮澆口位置、流道配置、填充行為、纖維取向、壓降、冷卻和收縮。
注塑成型還可以與其他工藝結合,將特征集成到更大的部件中。適當的方法取決于所需的結構性能、增強結構、生產量和部件設計。
4.3 包覆成型和集成制造
包覆成型可以在一個部件架構中組合不同的材料或制造階段。例如,當材料和界面兼容時,預成型的復合材料基材可以與注塑熱塑性特征相結合。
這種方法可以減少單獨的裝配操作,但它引入了額外的工程要求。模具必須容納基材、保持其位置、管理局部溫度,并確保注入材料到達預期區域。
界面強度、差異收縮、熱膨脹和尺寸一致性應在開發過程中進行驗證。
4.4 連續纖維熱塑性成型
連續纖維熱塑性層壓板和有機片材可以提供高的方向剛度和強度。根據材料體系的不同,它們可以在通過包覆成型或其他兼容工藝集成附加特征之前被加熱和成型。
與短纖維材料不同,連續纖維增強對變形施加了更大的約束。在零件和模具設計中必須考慮纖維起皺、局部拉伸、架橋和取向變化。
因此,成型策略應圍繞實際的增強結構來制定,而不是將每種熱塑性復合材料都視為自由流動的材料。
5. 回收碳纖維和循環復合材料制造
隨著制造商尋求從生產廢料和報廢復合材料部件中回收價值,回收碳纖維正引起人們的興趣。
回收纖維可以轉化為短纖維化合物、非織造氈或其他增強形式。然后,根據其性能和加工要求,這些材料可以被考慮用于選定的熱塑性或熱固性應用。
回收碳纖維可以支持材料效率目標,但其適用性取決于纖維長度、表面狀況、殘留基體、污染、取向以及成品零件所需的機械性能。
5.1 回收纖維的行為與原始纖維不完全相同
回收纖維復合材料的機械性能取決于回收方法和后續材料加工。纖維縮短、表面變化、污染和增強分布差異都會影響最終零件性能。
因此,回收碳纖維材料應針對其預期應用進行鑒定,而不是假設其性能與原始連續纖維增強材料完全相同。
5.2 材料形式決定模具要求
含有短纖維的回收碳纖維化合物可能與非織造氈或連續纖維熱塑性層壓板的加工方式不同。
對于模壓成型,初始料坯形式和放置會影響材料分布和局部增強濃度。對于注塑成型,澆口設計和流動條件會影響纖維取向和機械各向異性。
模具開發應考慮實際的材料形式,而不僅僅是增強材料是回收碳纖維這一事實。
5.3 可回收性需要完整的材料策略
熱塑性基體通常可以軟化和重塑,但這并不意味著每個成品復合材料部件都可以無限期回收而不會損失性能。
反復加熱、纖維損傷、污染、不相容材料、涂層、粘合劑和混合材料組件可能會降低回收材料的價值或使加工復雜化。
實際的循環制造策略應考慮材料識別、部件拆卸、廢料收集、分離、再加工、質量控制和合適的終端市場可用性。
模具工程師可以通過支持減少不必要材料浪費、實現一致制造并避免使預期回收路線不必要地困難的過程特征來做出貢獻。
6. 熱塑性復合材料如何影響模具設計
熱塑性復合材料模具必須圍繞材料的溫度依賴行為、增強結構和成型工藝進行設計。
核心挑戰是創建一個模具,支持所需幾何形狀,同時允許材料一致地加熱、成型、固結、冷卻和脫模。
| 工程因素 | 潛在制造挑戰 | 模具設計考慮 |
|---|---|---|
| 材料溫度 | 成型不完整或固結不一致 | 加熱策略、溫度測量、熱均勻性 |
| 料坯放置 | 填充不均勻或增強分布不均 | 料坯位置、定位特征、型腔幾何形狀 |
| 連續纖維結構 | 起皺、架橋或纖維錯位 | 成型表面、圓角、預成型支撐、局部幾何形狀 |
| 材料固結 | 孔隙、接觸不完整或厚度不一致 | 壓力分布、排氣、合模、工藝順序 |
| 冷卻行為 | 翹曲、收縮變化、殘余應力 | 冷卻布局、熱平衡、尺寸補償 |
| 零件取出 | 脫模過程中變形或損壞 | 拔模斜度、頂出布局、脫模策略、處理順序 |
| 增強材料磨損 | 重復循環后表面退化 | 模具鋼、表面處理、易磨損鑲件 |
| 生產自動化 | 裝載不一致或處理干擾 | 定位特征、機器人可達性、轉移間隙、周期集成 |
這些因素應一起評估。例如,加熱策略的改變可能會影響材料粘度、成型行為、冷卻時間和最終尺寸。因此,模具優化需要系統級的視角。
7. 加熱和冷卻:管理熱循環
熱管理是熱塑性復合材料成型中最重要的考慮因素之一。
材料必須達到所需的成型溫度,模具必須支持預期的固結過程。然后零件必須充分冷卻,以便在脫模和后續處理過程中保持其幾何形狀。
7.1 加熱均勻性
加熱不均勻會導致料坯的不同區域表現出不同的成型行為。某些區域可能變得足夠軟,而其他區域對于預期工藝來說仍然太硬。
對于復雜模具,溫度分布可能受到壁厚、模具質量、通道布局、鑲件、局部幾何形狀和所選加熱系統的影響。
工程目標應根據材料供應商的加工建議建立,并通過溫度測量和成型試驗進行驗證。
7.2 冷卻和周期時間優化
冷卻不僅僅是成型后的最后一步。它可以決定整體周期時間并影響成品零件的尺寸。
如果冷卻不均勻,不同區域可能以不同速率收縮。這可能導致翹曲、殘余應力或尺寸變化。
實際的冷卻策略應考慮:
- 零件厚度和局部熱質量。
- 聚合物特性和結晶行為(如適用)。
- 增強取向。
- 模具導熱性。
- 冷卻通道位置和流量。
- 所需脫模溫度。
- 尺寸公差和下游裝配。
在不考慮尺寸穩定性的情況下縮短周期時間可能只是將問題轉移到檢測、返工或裝配。目標是在保持所需質量的同時縮短周期。
8. 固結、壓力和空氣排出
在熱塑性復合材料模壓成型中,壓力有助于使材料與模具表面接觸并支持固結。適當的壓力順序取決于材料、增強形式、零件幾何形狀和設備。
固結不足可能導致孔隙或材料層之間接觸不完整。過大或控制不當的壓力可能導致材料位移、增強變形、溢料或不必要的模具載荷。
還必須考慮空氣排出。被困在料坯和模具表面之間或材料層之間的空氣會影響表面質量和內部完整性。
模具解決方案可能包括適當定位的排氣口、精心設計的合模順序、受控的壓力施加以及工藝和模具配置證明合理時的真空輔助。
真空不應被視為通用解決方案。其有效性取決于材料結構、空氣逸出路徑、模具密封、工藝順序和所解決的缺陷性質。
9. 尺寸穩定性和翹曲控制
尺寸穩定性對于必須與金屬結構、注塑零件、內飾或其他復合材料部件配合的汽車部件尤為重要。
翹曲可能由多種相互作用機制引起:
- 溫度分布不均勻。
- 冷卻速率不均勻。
- 方向性收縮。
- 不對稱纖維取向。
- 局部厚度變化。
- 成型和冷卻產生的殘余應力。
- 模具剛度不足或工藝條件不一致。
并非所有尺寸問題都可以通過改變模具型腔來糾正。工程師應區分幾何相關誤差、工藝變化、材料行為和測量或夾具效應。
有效的翹曲控制可能涉及對部件幾何形狀、增強布局、熱管理、模具剛度、冷卻策略和工藝參數的協調更改。
10. 集成模壓成型和注塑成型
一些汽車熱塑性復合材料部件將模壓成型與注塑成型或包覆成型相結合。這可以使增強基材成型,同時通過額外的成型階段生產選定的安裝特征、加強筋、卡扣或功能細節。
集成可以減少單獨的裝配操作,但它也引入了界面和工藝控制挑戰。
關鍵工程考慮因素
- 基材定位: 預成型部件必須在二次成型操作期間保持正確定位。
- 熱兼容性: 基材必須能承受集成工藝的溫度和壓力條件。
- 界面性能: 必須評估材料兼容性、表面狀況、機械互鎖和粘合行為。
- 尺寸穩定性: 收縮和熱膨脹的差異會影響最終裝配。
- 模具可達性: 模具必須提供實用的裝載、卸載、檢測和維護通道。
- 周期同步: 材料準備、轉移、成型和二次成型必須符合預期的生產順序。
最高效的集成工藝不一定是個體操作最少的工藝。它是在可接受的設備復雜性、維護要求和總制造成本下滿足質量和產量目標的工藝。
11. 生產自動化和可重復性
對于大批量汽車項目,自動化可以提高裝載一致性、周期可重復性、處理效率和生產可追溯性。
然而,自動化必須盡早納入模具概念中,以避免模具、機器人、材料轉移系統和檢測設備之間的沖突。
模具開發應評估:
- 機器人可達性和接近方向。
- 料坯或預成型件定位特征。
- 裝載和卸載間隙。
- 轉移過程中的零件保持。
- 傳感器安裝和訪問。
- 維護和模具清潔。
- 與目標壓機和輔助設備的兼容性。
可重復性還取決于一致的來料和穩定的加工條件。自動化無法完全補償不受控的材料溫度、變化的料坯尺寸或設計不良的成型順序。
12. 常見熱塑性復合材料成型問題
當熱塑性復合材料部件未能滿足其要求時,調查應將觀察到的缺陷與材料特性、工藝歷史和模具行為聯系起來。
| 觀察到的問題 | 可能原因 | 建議調查 |
|---|---|---|
| 成型不完整 | 材料溫度不足、料坯幾何形狀不合適、流動受限 | 審查材料準備、加熱、料坯放置和型腔幾何形狀 |
| 內部孔隙 | 夾帶空氣、固結不足、水分或材料相關問題 | 審查材料調節、空氣排出、壓力順序和固結 |
| 翹曲 | 冷卻不均勻、增強不對稱、殘余應力 | 審查冷卻布局、零件架構、纖維取向和工藝一致性 |
| 表面缺陷 | 污染、夾帶空氣、材料降解、模具表面狀況差 | 檢查材料處理、熱歷史、排氣和模具光潔度 |
| 纖維錯位 | 過度變形、成型順序不合適、材料移動 | 審查增強結構、預成型設計、圓角和成型策略 |
| 尺寸不一致 | 材料條件變化、熱不平衡、模具偏轉 | 比較工藝記錄、模具溫度、尺寸和夾具條件 |
| 周期時間過長 | 加熱或冷卻緩慢、手動處理、不必要的工藝步驟 | 審查熱設計、自動化、轉移順序和工藝集成 |
| 模具過早磨損 | 磨料增強材料、材料選擇不當、維護不足 | 檢查易磨損區域并審查模具鋼、表面處理和生產條件 |
這些是可能的原因,而非通用診斷。根本原因分析應基于實際材料規格、工藝數據、缺陷位置和檢測結果。
13. 為可規模化汽車生產設計模具
原型模具和生產模具可能具有相似的型腔幾何形狀,但它們的工程優先事項可能顯著不同。
原型模具可能優先考慮設計驗證和開發靈活性。生產模具還必須支持周期時間目標、可重復性、自動化、維護和長期尺寸一致性。
對于熱塑性復合材料應用,生產模具應在多個維度上進行評估。
13.1 零件和材料定義
模具團隊需要部件幾何形狀、材料等級、增強結構、目標性能、生產量和檢測要求。這些輸入建立了模具概念的起點。
13.2 工藝和設備兼容性
模具必須匹配可用的壓機、加熱系統、冷卻系統、材料裝載方法以及任何集成的注塑或處理設備。
13.3 熱學和結構設計
模具剛度、熱分布、冷卻策略和尺寸補償應一起考慮。設計必須在預期操作條件下保持功能。
13.4 試驗驗證
試驗應驗證材料成型、表面質量、尺寸精度、周期順序和可重復性。對于要求苛刻的應用,可能需要額外的結構、環境或耐久性測試。
13.5 維護和模具壽命
在模具進入批量生產之前,應考慮易磨損區域、可更換鑲件、清潔通道和日常檢查要求。
14. 大成如何支持復合材料模具項目
大成專注于工業應用的復合材料模具工程和制造。其模具方法考慮零件幾何形狀、材料行為、工藝要求、模具結構和生產設備之間的關系。
對于熱塑性復合材料項目,具體的模具概念必須根據所選材料和成型路線來開發,而不是不加修改地應用標準熱固性模具設計。
相關的工程考慮可能包括:
- 零件幾何形狀和制造可行性審查。
- 材料和增強結構評估。
- 壓縮模具概念開發。
- 加熱和冷卻系統規劃。
- 尺寸穩定性和模具剛度。
- 與自動化處理或二次成型的集成。
- 精密加工、模具裝配和試驗驗證。
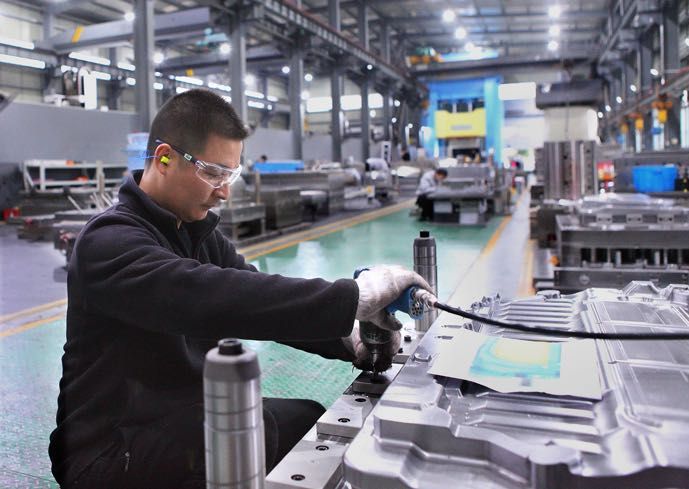
大成的制造資源包括FIDIA五軸CNC加工和大幅面模具制造能力。對于合適的項目,加工尺寸可達約6 × 4米,具體取決于模具配置和制造要求。
項目可行性應根據所需的模具結構、材料體系、壓機規格、加熱和冷卻要求以及目標生產工藝來確認。
15. 熱塑性復合材料模具詢價所需信息
為了制定實用的模具方案,買方應提供足夠的信息,將零件要求與制造工藝聯系起來。
- 3D CAD模型和2D工程圖紙。
- 熱塑性基體類型和材料等級。
- 增強類型、纖維長度和結構。
- 材料形式,如顆粒、化合物、氈、有機片材或預成型件。
- 目標零件重量和尺寸公差。
- 機械和環境性能要求。
- 年產量和目標周期時間。
- 可用壓機尺寸和操作能力。
- 加熱和冷卻系統要求。
- 自動化、機器人可達性和材料轉移要求。
- 表面光潔度和外觀要求。
- 二次成型、修邊、連接或裝配要求。
- 預期模具壽命和維護期望。
- 所需的試驗、檢測和驗證程序。
對于回收纖維材料,提供可用的材料數據也很有用,包括纖維特性、加工建議和相關機械測試結果。
這些輸入有助于模具團隊確定模壓成型、注塑成型、包覆成型還是組合工藝是最合適的制造路線。
16. 熱塑性復合材料制造的未來
熱塑性復合材料的發展與材料工程、成型技術、自動化和回收基礎設施的進步密切相關。
幾個趨勢與工業模具開發特別相關:
- 集成部件制造: 在改善總生產效率的情況下,將成型和二次成型操作相結合。
- 更精確的熱控制: 提高加熱和冷卻一致性,以支持尺寸穩定性和周期時間優化。
- 先進的增強結構: 擴大連續纖維層壓板、定制預成型件和混合增強系統的使用。
- 回收材料集成: 開發能夠滿足特定應用性能要求的合格材料流。
- 制造數據集成: 連接工藝參數、檢測結果和模具維護,以提高可重復性。
- 面向回收的設計: 在產品開發過程中考慮材料識別、拆卸和回收路線。
這些發展并不會消除對熱固性復合材料的需求。相反,它們擴大了工程師可用的制造選項范圍。
長期機遇在于為每個應用選擇合適的材料和工藝,然后開發能夠一致地提供所需質量和產量的模具。
關于熱塑性復合材料成型的常見問題
什么是熱塑性復合材料成型?
熱塑性復合材料成型是一種制造工藝,使用合適的加熱、成型、固結和冷卻條件將纖維增強熱塑性材料成型為部件。具體工藝取決于聚合物基體、增強結構和部件幾何形狀。
熱塑性和熱固性復合材料有什么區別?
熱塑性基體通常可以通過加熱軟化和通過冷卻固化,而熱固性基體在固化過程中形成不可逆的交聯結構。因此,它們的加工方法、連接選項和報廢回收路線不同。
制造熱塑性復合材料零件使用哪些工藝?
常見工藝包括模壓成型、注塑成型、包覆成型和連續纖維熱塑性層壓板成型。適當的工藝取決于材料形式、部件幾何形狀、結構要求、生產量和設備可用性。
熱塑性復合材料可以回收嗎?
一些熱塑性復合材料可以機械再加工或重新熔融,但其回收潛力取決于聚合物、增強材料、污染、材料降解和產品架構。回收并不保證回收材料能保持其原始性能。
回收碳纖維可以用于熱塑性復合材料嗎?
可以。回收碳纖維可以 incorporated 到合適的熱塑性化合物、氈和其他增強形式中。所得材料必須針對纖維特性、可加工性和特定應用的機械要求進行評估。
為什么冷卻在熱塑性復合材料模具中很重要?
冷卻影響周期時間、收縮、殘余應力、脫模和尺寸穩定性。冷卻不均勻會導致翹曲或尺寸不一致,因此冷卻策略應與模具幾何形狀和材料規格一起制定。
熱塑性復合材料零件翹曲的原因是什么?
可能的原因包括冷卻不均勻、方向性收縮、不對稱纖維取向、局部厚度差異、殘余應力和工藝條件不一致。有效的糾正需要識別主要原因,而不是僅改變模具幾何形狀。
模壓成型和注塑成型可以結合嗎?
可以。一些制造系統將增強基材的模壓成型與附加特征的注塑成型或包覆成型相結合。成功集成取決于基材定位、材料兼容性、熱條件、界面性能和工藝同步。
設計熱塑性復合材料模具時應考慮什么?
重要因素包括材料溫度、料坯放置、增強結構、模具剛度、加熱和冷卻、固結、排氣、尺寸穩定性、脫模、自動化和維護。設計必須匹配實際材料和生產路線。
模具制造商需要哪些信息來進行熱塑性復合材料項目?
關鍵輸入包括CAD數據、材料和增強規格、目標產量、尺寸和性能要求、壓機規格、周期時間目標、加熱和冷卻要求、自動化需求以及驗證標準。
結論
熱塑性復合材料為制造商提供了將輕量化設計、功能集成、自動化加工和選定的材料回收策略相結合的機會。然而,只有當材料選擇、部件設計、制造工藝和模具作為一個集成系統開發時,這些優勢才能實現。
對于汽車和工業應用,關鍵的工程優先事項是可預測的材料成型、均勻的熱管理、有效的固結、尺寸穩定性、可重復生產以及與預期報廢策略的兼容性。
成功的熱塑性復合材料制造不僅取決于材料本身,還取決于模具將材料潛力轉化為可靠生產性能的有效程度。
就復合材料模具項目聯系大成,通過工程主導的模具開發、精密制造以及對影響生產質量和一致性的工藝要求的考慮。